LS PLC位置控制系統(tǒng)在客車(chē)生產(chǎn)線中的應(yīng)用
隨著客車(chē)制造業(yè)向智能化、柔性化方向快速發(fā)展,對(duì)生產(chǎn)線上的位置控制精度、響應(yīng)速度及系統(tǒng)可靠性提出了更高要求。LS產(chǎn)電(現(xiàn)LS ELECTRIC)旗下的PLC(可編程邏輯控制器)憑借其高速處理能力、豐富的運(yùn)動(dòng)控制功能及穩(wěn)定的網(wǎng)絡(luò)通信性能,在客車(chē)生產(chǎn)線的位置控制系統(tǒng)中得到了廣泛應(yīng)用。本文結(jié)合客車(chē)生產(chǎn)線的典型工藝需求,探討LS PLC位置控制系統(tǒng)的架構(gòu)設(shè)計(jì)、功能實(shí)現(xiàn)及應(yīng)用優(yōu)勢(shì)。
一、客車(chē)生產(chǎn)線位置控制需求分析
客車(chē)生產(chǎn)線通常包含焊裝、涂裝、總裝三大工藝環(huán)節(jié),其中涉及大量位置控制場(chǎng)景:
- 焊裝車(chē)間:白車(chē)身總成在滑橇輸送線上的精準(zhǔn)停靠、機(jī)器人焊接工位的工件定位、夾具的同步開(kāi)合控制。
- 涂裝車(chē)間:自行小車(chē)(EMS)或擺桿鏈的精確停位、噴涂機(jī)器人往復(fù)機(jī)的同步跟蹤。
- 總裝車(chē)間:座椅安裝機(jī)械手的多軸定位、玻璃涂膠機(jī)器人的軌跡控制、輪胎擰緊機(jī)的位姿對(duì)準(zhǔn)。
這些場(chǎng)景要求控制系統(tǒng)具備多軸聯(lián)動(dòng)、高速定位、抗干擾能力強(qiáng)等特點(diǎn),同時(shí)需與MES、機(jī)器人控制器等設(shè)備實(shí)現(xiàn)數(shù)據(jù)交互。
二、LS PLC位置控制系統(tǒng)架構(gòu)
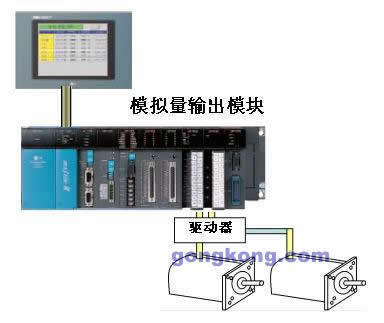
典型的LS PLC位置控制系統(tǒng)采用分層架構(gòu):
- 控制層:以LS XGT系列或GM系列PLC為核心,集成運(yùn)動(dòng)控制模塊(如XGF-PO2A、XGF-PM2A等)。XGT系列支持IEC 61131-3標(biāo)準(zhǔn)編程,具備最快0.016μs/步令的處理速度,可同時(shí)控制多達(dá)32軸。
- 驅(qū)動(dòng)層:通過(guò)SERCOS III、EtherCAT或脈沖輸出方式連接LS伺服驅(qū)動(dòng)器(如L7系列、LSP系列),實(shí)現(xiàn)位置、速度、轉(zhuǎn)矩的閉環(huán)控制。
- 執(zhí)行層:由伺服電機(jī)、步進(jìn)電機(jī)、氣動(dòng)執(zhí)行機(jī)構(gòu)等組成,完成機(jī)械動(dòng)作。
- 網(wǎng)絡(luò)層:通過(guò)EtherNet/IP、Modbus TCP、PROFIBUS-DP等協(xié)議與上位機(jī)、HMI、機(jī)器人控制器及MES系統(tǒng)通信。
該架構(gòu)可靈活適配客車(chē)生產(chǎn)線的分布式布局,支持遠(yuǎn)程I/O站擴(kuò)展,降低布線成本。
三、關(guān)鍵功能實(shí)現(xiàn)
1. 多軸同步定位
利用LS PLC的內(nèi)置凸輪開(kāi)關(guān)功能和電子齒輪/電子凸輪指令,實(shí)現(xiàn)輸送鏈與機(jī)器人的同步跟蹤。例如,在總裝線上,當(dāng)滑板輸送機(jī)運(yùn)行時(shí),PLC通過(guò)編碼器反饋實(shí)時(shí)計(jì)算工件位置,控制伺服機(jī)械手在動(dòng)態(tài)中完成抓取,定位精度可達(dá)±0.5mm。
2. 高速位置鎖存
針對(duì)焊裝線白車(chē)身的快速停靠,XGT PLC的高速鎖存功能可在傳感器信號(hào)觸發(fā)瞬間(微秒級(jí))捕獲當(dāng)前位置,無(wú)需等待PLC掃描周期,有效提高停位精度。
3. 力矩控制與安全保護(hù)
在玻璃涂膠、輪胎擰緊等工藝中,PLC通過(guò)伺服驅(qū)動(dòng)器的轉(zhuǎn)矩限制功能實(shí)現(xiàn)柔性接觸,防止工件損傷。配合安全PLC模塊(如XGT Safety)實(shí)現(xiàn)STO(安全轉(zhuǎn)矩關(guān)斷)、SLS(安全限速)等功能,滿(mǎn)足ISO 13849標(biāo)準(zhǔn)。
4. 配方管理與多車(chē)型切換
客車(chē)生產(chǎn)線常需混線生產(chǎn)不同車(chē)型。LS PLC支持配方寄存器功能,可將各車(chē)型的位置參數(shù)、速度曲線存儲(chǔ)為配方,通過(guò)HMI或MES指令一鍵切換,縮短換型時(shí)間。
四、應(yīng)用優(yōu)勢(shì)
- 高性?xún)r(jià)比:相比日系、歐系高端運(yùn)動(dòng)控制器,LS PLC在保證性能的同時(shí)成本更低,且編程軟件XG5000免費(fèi)提供,降低工程投入。
- 開(kāi)放兼容:支持多種工業(yè)以太網(wǎng)協(xié)議,易于與現(xiàn)有MES、SCADA系統(tǒng)集成。
- 穩(wěn)定可靠:LS PLC通過(guò)CE、UL認(rèn)證,具備較強(qiáng)的抗電磁干擾能力,適應(yīng)客車(chē)車(chē)間惡劣環(huán)境。
- 維護(hù)便捷:模塊化設(shè)計(jì)支持熱插拔,故障診斷功能可快速定位問(wèn)題,減少停機(jī)時(shí)間。
五、典型應(yīng)用案例
某大型客車(chē)廠總裝車(chē)間采用LS XGT PLC搭配L7伺服系統(tǒng),控制6臺(tái)座椅安裝機(jī)械手。系統(tǒng)通過(guò)EtherCAT網(wǎng)絡(luò)實(shí)現(xiàn)1ms周期同步,機(jī)械手在輸送鏈不停線的情況下完成座椅自動(dòng)抓取、定位及擰緊,生產(chǎn)節(jié)拍由原來(lái)的12分鐘/臺(tái)提升至8分鐘/臺(tái),定位精度穩(wěn)定在±0.3mm以?xún)?nèi),年故障率低于0.5%。
六、
LS PLC位置控制系統(tǒng)以其精準(zhǔn)的運(yùn)動(dòng)控制、靈活的組網(wǎng)能力和良好的經(jīng)濟(jì)性,為客車(chē)生產(chǎn)線提供了可靠的自動(dòng)化解決方案。隨著客車(chē)行業(yè)對(duì)柔性制造與數(shù)字化車(chē)間的需求不斷升級(jí),LS PLC將持續(xù)融合運(yùn)動(dòng)控制、安全控制與信息技術(shù),助力客車(chē)制造企業(yè)實(shí)現(xiàn)降本增效與智能化轉(zhuǎn)型。
(本文僅供參考,具體系統(tǒng)設(shè)計(jì)需結(jié)合實(shí)際工藝要求進(jìn)行選型與配置。)
如若轉(zhuǎn)載,請(qǐng)注明出處:http://www.aoboan.com/product/45.html
更新時(shí)間:2026-10-05 16:30:14